A gép működik, mégis kevesebb készül el a tervezettnél
Egy gyártósor teljesítményének romlását könnyű felismerni akkor, amikor egy gép fél órára vagy akár több órára leáll. Sokkal nehezebb észrevenni azt a veszteséget, amely naponta több tucat rövid, néhány másodperces vagy néhány perces fennakadásból áll össze. A gép ilyenkor alapvetően működőképes, nincs feltétlenül komoly hibajelzés, az operátor pedig sok esetben néhány mozdulattal továbbindítja a termelést. Éppen ezért ezek a rövid megállások könnyen a mindennapi működés részévé válnak.
Egy műszak végén azonban már jelentős különbség lehet a névleges és a ténylegesen elért termelési teljesítmény között. Ezeket a rövid, ismétlődő fennakadásokat nevezzük gyakran mikroállásoknak.
A mikroállások különösen azért érdekesek az ipari automatizálás szempontjából, mert sokszor nem egyetlen nagy meghibásodás áll mögöttük. Lehet az ok egy lassabban mozgó pneumatikus munkahenger, egy bizonytalan érzékelő, egy nem megfelelően pozicionált munkadarab, egy lassan felépülő vákuum vagy egy lineáris egység növekvő súrlódása. Külön-külön egyik jelenség sem feltétlenül állítja le a teljes berendezést. A termelési folyamat azonban minden egyes alkalommal veszít néhány másodpercet, és nagy ciklusszám mellett ez már órákban mérhető.
Mi számít mikroállásnak?
Nincs minden üzemre alkalmazható univerzális időhatár, amely alatt egy esemény mikroállásnak minősül. A lényeg inkább az, hogy rövid, ismétlődő és gyakran automatikusan vagy egyszerű operátori beavatkozással megszüntethető fennakadásról beszélünk. Néhány másodperces várakozás is jelentős lehet gy automata gyártócellában például, ha a normál ciklusidő egyébként rövid. Egy lassabb technológiai folyamatnál ugyanez az idő még nem feltétlenül számottevő. Ezért mindig az adott berendezés normál működéséhez kell viszonyítani az eltérést.
Gyakori mikroállási helyzet lehet például:
- a munkadarab nem érkezik pontosan a felvételi pozícióba;
- egy érzékelő csak második alkalommal ad stabil jelet;
- a vákuum lassabban éri el az előírt szintet;
- egy pneumatikus mozgás ciklusideje fokozatosan nő;
- az operátor kézzel igazítja meg a terméket;
- egy robot újra megpróbálja a megfogást;
- rövid torlódás alakul ki a továbbító rendszerben;
- egy véghelyzetjelre a vezérlés a megszokottnál tovább vár.
A közös pont ezekben az esetekben az, hogy a termelés folytatódik. Emiatt a probléma sokszor nem kap akkora figyelmet, mint egy klasszikus géphiba.
Hogyan lesz néhány másodpercből órányi kiesés?
A mikroállások hatását legkönnyebben egyszerű számítással lehet megérteni. Tegyük fel, hogy egy adott gyártási művelet egy műszak alatt 1200 alkalommal ismétlődik. Ha minden negyedik ciklus csak három másodperccel hosszabb a névlegesnél, akkor már önmagában 15 perc termelési idő veszik el. Ha ugyanazon a soron több hasonló probléma is jelen van, a napi veszteség könnyen meghaladhatja a fél órát. Havi szinten ez már több műszaknyi kapacitást jelenthet.
Ez azért fontos, mert egy gyártóvállalat sok esetben új berendezéssel vagy új műszakkal próbál kapacitást növelni, miközben a meglévő rendszerben még jelentős tartalék van. A mikroállások megszüntetése nem feltétlenül látványos fejlesztés, de gazdaságilag sokszor gyorsabban megtérülhet, mint egy nagyobb beruházás. A gépek működési adataiból például olyan információt lehet nyerni, amely ténylegesen segíti a termelést. A ciklusidő változása pontosan ilyen adat.
Miért maradnak észrevétlenek ezek a veszteségek?
Sok gyártási rendszer elsősorban azt rögzíti, hogy a gép működik vagy áll. Ez hasznos információ, de önmagában nem mindig mutatja meg a rövid fennakadásokat. Ha egy berendezés 20 másodperc helyett 22 másodperc alatt hajt végre egy műveletet, attól még technikailag működő állapotban marad. A két másodperc különbség viszont több ezer ciklus alatt már jelentős. Ezért a mikroállások feltárásánál nemcsak a leállási időt, hanem az egyes műveletek időtartamát is érdemes figyelni.
Az operátori rutin szintén elfedheti a problémát. Ha valaki már pontosan tudja, hogy egy munkadarabot minden huszadik ciklusnál kissé meg kell igazítani, számára ez rövid idő után természetes munkafolyamattá válhat. Műszaki szempontból azonban ez annak a jele, hogy a rendszer nem stabilan végzi el azt a feladatot, amelyre tervezték. A cél nem az operátori beavatkozás kritikája, hanem annak megértése, miért vált szükségessé.
A pneumatika apró eltérései is számítanak
Egy pneumatikus rendszer sokáig működhet úgy, hogy közben a teljesítménye fokozatosan romlik. A munkahenger eléri a véghelyzetet, a szelep átkapcsol, a vezérlés pedig nem ad hibát. Mégis előfordulhat, hogy ugyanaz a mozgás néhány tizedmásodperccel tovább tart, mint korábban. Ennek oka lehet tömítetlenség, nyomásesés, szennyezett szelep, rosszul beállított fojtás, mechanikai ellenállás vagy a levegőhálózat terhelésének változása.
A sűrített levegős rendszereknél ezért nemcsak azt érdemes figyelni, hogy egy alkatrész működik-e. Az energiafelhasználás és a rendszer állapotának változása is sokat elárulhat. A Ugyanez a szemlélet alkalmazható a ciklusidő vizsgálatánál is.
Vákuumos megfogásnál a felépülési idő árulkodó lehet
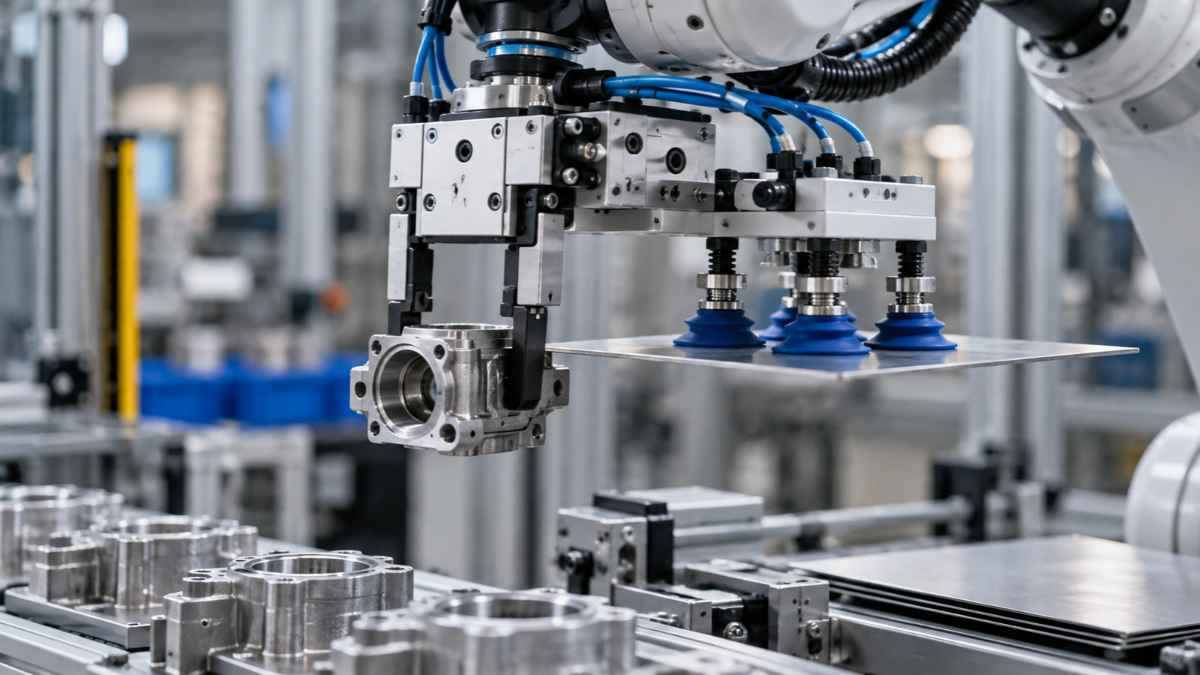
Egy vákuumos megfogó esetében nemcsak az számít, hogy létrejön-e a szükséges vákuum. Az is lényeges, hogy mennyi idő alatt történik meg. Ha egy vákuumkorong kopni kezd, egy szűrő szennyeződik, tömítetlenség alakul ki vagy megváltozik a munkadarab felülete, a rendszer továbbra is képes lehet a termék megfogására. A megfelelő vákuumszint eléréséhez azonban hosszabb időre lehet szükség. A vezérlés minden ciklusban kivárja ezt a többletidőt, ami összességében már termelékenységi veszteséget okoz.
Egy megfelelően kialakított vákuumtechnikai rendszer esetében ezért már a tervezésnél célszerű figyelembe venni a kívánt dinamikát, nemcsak a maximális tartóerőt.
Az érzékelők sem csak „jó” vagy „rossz” állapotúak
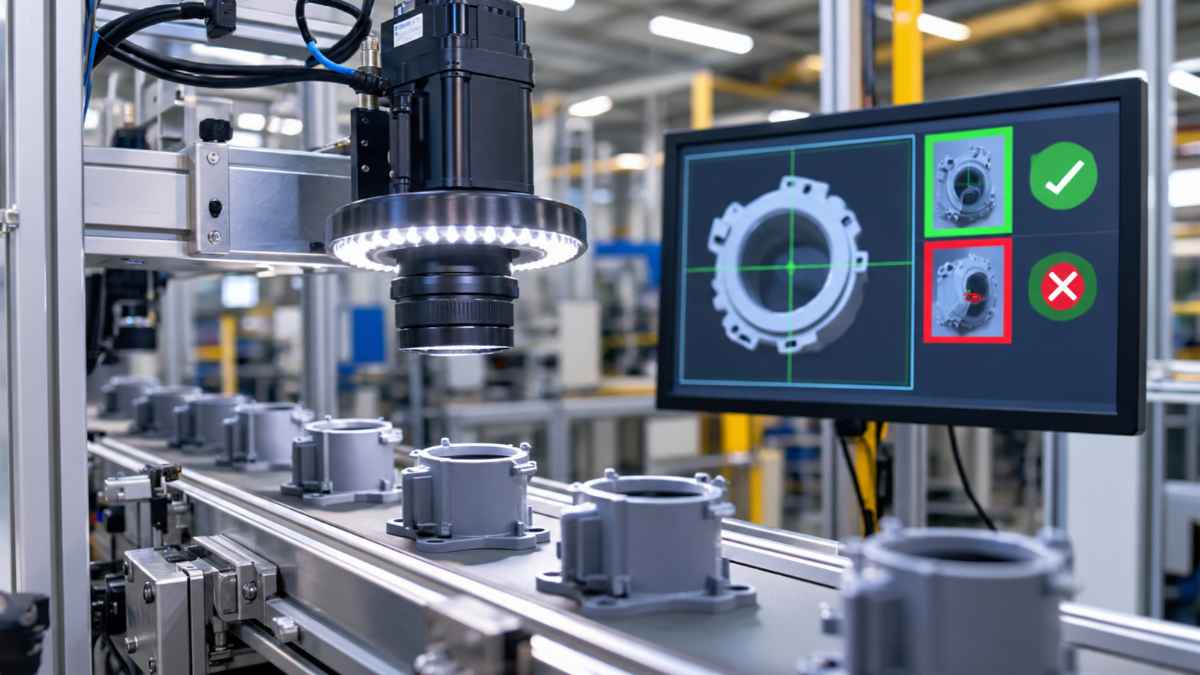
Egy ipari érzékelő működését gyakran binárisan értelmezzük: van jel vagy nincs jel. A gyakorlat azonban ennél árnyaltabb. Egy szennyezett optikai érzékelő, egy rosszul beállított közelítéskapcsoló vagy egy mechanikailag változó munkadarabpozíció bizonytalan jeladást okozhat. A vezérlés emiatt várakozhat, újraellenőrizhet vagy hibakezelési ciklust indíthat, miközben az érzékelő alapvetően még működőképes.
Érdemes ezért azt is vizsgálni, mikor érkezik meg a jel. Ha egy véghelyzetkapcsoló hónapokon keresztül szinte azonos időpillanatban kapcsolt, majd az érkezési idő fokozatosan szóródni kezd, az már folyamatváltozásra utalhat. Ennek oka nem feltétlenül maga az érzékelő. Lehet mechanikai kopás, lassuló működtetőelem vagy egyre pontatlanabb munkadarab-pozíció is.
A lineáris mozgatás pontossága közvetlenül hat a ciklusidőre
Az automatizált gépekben alkalmazott lineáris vezetékek, aktuátorok, orsók és más mozgástechnikai elemek feladata nem egyszerűen az, hogy egyik pontból a másikba mozgassanak egy terhet. Az ismétlőképesség, a pozicionálási pontosság és a stabil mozgási idő ugyanolyan fontos. Ha növekszik a súrlódás, romlik a kenés vagy mechanikai kopás jelenik meg, a rendszer még sokáig képes lehet működni. A ciklusidő azonban fokozatosan változhat.
A K+V Automatika lineáris és mozgástechnológiai megoldásai többféle gyártási és pozicionálási feladathoz kapcsolódnak. A megfelelő komponens kiválasztásánál ezért érdemes már előre számolni a terheléssel, mozgási sebességgel, pontossággal és az üzemi környezet sajátosságaival. Egy stabilan méretezett rendszer kevésbé hajlamos arra, hogy már kisebb kopás vagy terhelésváltozás hatására elveszítse a kívánt ciklusidőt.
Hogyan érdemes felkutatni a mikroállások valódi okát?
A leghatékonyabb megközelítés általában az, ha nem azonnal alkatrészt cserélünk, hanem először felbontjuk a folyamatot kisebb lépésekre. Egy 25 másodperces ciklus önmagában kevés információt ad. Sokkal többet tudunk meg, ha külön látjuk, mennyi időt vesz igénybe az adagolás, a megfogás, a mozgatás, a pozicionálás, a megmunkálás és az elengedés. Ha valamelyik részfolyamat ideje fokozatosan nő, máris szűkíthető a keresési terület.
A vizsgálat során érdemes több kérdést is feltenni:
- ugyanazon terméktípusnál jelentkezik-e az eltérés;
- egy meghatározott napszakban vagy műszakban gyakoribb-e;
- hidegindításkor vagy bemelegedés után változik-e;
- egy konkrét megfogóhoz, érzékelőhöz vagy mozgatási tengelyhez kapcsolódik-e;
- nőtt-e közben a selejt vagy az operátori beavatkozások száma;
- együtt mozog-e a ciklusidő változása más mérhető paraméterrel.
Ezekre a kérdésekre adott válaszok sokszor gyorsabban vezetnek el a gyökérokhoz, mint az alkatrészek próbaszerű cseréje.
Nem mindig új gépre van szükség
Ha egy gyártási folyamat teljesítménye csökken, kézenfekvő megoldásnak tűnhet új berendezésben gondolkodni. Sok esetben azonban a meglévő rendszer célzott javítása is jelentős eredményt hozhat. Egy érzékelő jobb pozicionálása, egy szivárgás megszüntetése, a megfogó áttervezése vagy a pneumatikus rendszer megfelelőbb beállítása nagyságrendekkel kisebb beavatkozás lehet, mint egy teljes gépcsere. A döntéshez azonban először tudni kell, pontosan hol keletkezik a veszteség.
A K+V Automatika ipari automatizálási szolgáltatásai a feladatfelméréstől és tervezéstől egészen a kivitelezésig terjednek, így egy probléma nem kizárólag egyetlen alkatrész oldaláról vizsgálható. A vállalat termékportfóliója többek között pneumatikai, vákuumtechnikai, lineáris, robotikai és vezérléstechnikai területeket is lefed.
Gyakran ismételt kérdések a mikroállásokról
Mit nevezünk mikroállásnak egy gyártósoron?
Mikroállásnak általában azokat a rövid, ismétlődő termelési fennakadásokat nevezzük, amelyek után a berendezés gyorsan folytatja a működést. Ilyen lehet egy bizonytalan érzékelés, lassabb pneumatikus mozgás, újrapozicionálás vagy a vákuum lassabb felépülése. Ezek az események sokszor nem jelennek meg klasszikus gépleállásként, ezért könnyű figyelmen kívül hagyni őket. Nagy ciklusszám mellett azonban néhány másodpercnyi veszteség is jelentős összesített kiesést okozhat. A mikroállások feltárásánál ezért nemcsak a gép állapotát, hanem az egyes műveletek időtartamát is érdemes vizsgálni.
Hogyan lehet felismerni a mikroállásokat?
A legegyszerűbb módszer a ciklusidők és a részfolyamatok időtartamának követése. Ha egy korábban stabilan működő művelet egyre gyakrabban hosszabbodik meg, az már folyamatváltozásra utalhat. Érdemes külön mérni például a megfogás, mozgatás, pozicionálás, érzékelés és munkadarab-elengedés idejét. A rövid fennakadások gyakorisága sokszor fontosabb információ, mint egyetlen hosszabb leállás. A trendek alapján időben felismerhető lehet egy romló alkatrész vagy nem megfelelően működő részfolyamat.
Okozhat mikroállást egy pneumatikus rendszer?
Igen, különösen akkor, ha a rendszer még működik, de már nem a korábbi sebességgel vagy stabilitással. Nyomásesés, szivárgás, szelep-szennyeződés, helytelen fojtás vagy növekvő mechanikai ellenállás mind lassíthatja a pneumatikus mozgásokat. A vezérlés sok esetben továbbra is megkapja a véghelyzetjelzést, ezért klasszikus hiba nem keletkezik. A hosszabb mozgási idő azonban minden egyes ciklust növelhet. Emiatt a pneumatikus rendszer állapotát nemcsak meghibásodáskor érdemes ellenőrizni.
Hogyan okozhat időveszteséget a vákuumos megfogás?
Ha egy vákuumkorong kopik, a szűrő szennyeződik vagy kisebb szivárgás alakul ki, a szükséges vákuumszint lassabban épülhet fel. A munkadarab ettől még megfogható marad, ezért a probléma sokáig észrevétlen lehet. A vezérlés azonban minden ciklusban tovább vár a megfelelő vákuumértékre. A vákuumos megfogás megfelelő méretezése ezért a tartóerő mellett a ciklusidőt és a vákuum felépülésének sebességét is figyelembe veszi. Rövid ciklusidejű gyártásnál ezek a különbségek különösen gyorsan összeadódnak.
Minden mikroállást meg kell szüntetni?
Nem feltétlenül. A beavatkozás prioritását a gyakoriság, az elveszett idő, az üzembiztonsági kockázat és a javítás várható költsége alapján érdemes meghatározni. Egy ritkán jelentkező néhány másodperces esemény nem biztos, hogy beruházást indokol. Egy rövid, de több száz alkalommal ismétlődő fennakadás viszont éves szinten már jelentős kapacitásveszteséget okozhat. A cél ezért nem minden apró eltérés megszüntetése, hanem a valóban költséges és rendszeresen jelentkező veszteségek azonosítása.
Összegezve
A mikroállások azért veszélyesek, mert ritkán látványosak. A gép működik, az operátor kezeli a helyzetet, a termelés pedig halad tovább. Közben azonban a ciklusidő néhány másodperces eltérései összeadódnak, és hosszabb időtávon jelentős kapacitást kötnek le. A probléma megoldásának első lépése nem feltétlenül egy új berendezés vagy drága fejlesztés, hanem annak pontos megértése, hol és miért veszít időt a rendszer.
A K+V Automatika Kft. ipari automatizálási feladatoknál termékoldali és mérnöki szemléletet egyaránt alkalmaz. Ha egy gyártósoron rendszeresen jelentkező rövid fennakadások vagy nehezen azonosítható ciklusidő-veszteségek jelentkeznek, a konkrét műszaki feladat a K+V Automatika szakembereivel egyeztethető.