A termékváltás ma már önálló termelékenységi tényező
Sok gyártási környezetben egyre ritkább az a helyzet, amikor ugyanaz a termék hónapokon vagy éveken keresztül változatlan formában készül. A vevői igények differenciálódása, a rövidebb termékéletciklusok és a kisebb sorozatok miatt ugyanannak a gyártósornak gyakrabban kell többféle munkadarabot kezelnie. Ez alapvetően megváltoztatja az automatizálási rendszerrel szembeni követelményeket. Nem elég gyorsnak lennie, gyorsan átállíthatónak is kell lennie.
Egy dedikált célgép egyetlen termékhez rendkívül hatékony lehet. Ha azonban óránként, műszakonként vagy naponta más termékváltozatra kell átállni, a merev konstrukció jelentős állásidőt okozhat. Ilyen környezetben gyakran nem maga a gyártási ciklus jelenti a legnagyobb veszteséget, hanem az, ami két gyártási sorozat között történik. A rugalmas automatizálás ezért elsősorban az átállítás egyszerűsítéséről és reprodukálhatóságáról szól.
Mit jelent a high-mix, low-volume gyártás?
A high-mix, low-volume kifejezés olyan termelési környezetet ír le, ahol sokféle termék készül viszonylag kisebb sorozatokban. Ilyenkor a gyártás teljesítményét nem kizárólag a leggyorsabb ciklusidő határozza meg. A termékváltások, beállítások, próbadarabok és ellenőrzések aránya sokkal nagyobb. Ha minden új sorozat előtt hosszú mechanikai átszerelés szükséges, a berendezés tényleges kihasználtsága gyorsan csökken.
A termékváltás több különböző műveletből állhat:
- mechanikai ütközők átállítása;
- megfogó cseréje;
- lineáris egység újrapozicionálása;
- robotprogram váltása;
- érzékelők beállítása;
- adagoló átállítása;
- receptúra betöltése;
- első megfelelő munkadarab ellenőrzése.
Az optimalizálás első lépése ezért annak pontos feltérképezése, melyik művelet mennyi időt vesz igénybe. Csak ezután érdemes automatizálási megoldásban gondolkodni.
Miért nem elég csak gyorsabb gépet venni?
Egy gyorsabb gép sem feltétlenül termel többet, ha a sorozatok között hosszú ideig áll. Tegyük fel, hogy egy új berendezés ciklusideje tíz százalékkal jobb, de egy termékváltás továbbra is másfél órát vesz igénybe. Gyakori átállásoknál előfordulhat, hogy a teljes napi teljesítmény alig változik. Emiatt mindig együtt kell kezelni a ciklusidőt és az átállási időt.
Ez különösen fontos kisebb sorozatoknál. Ha egy sorozat maga csak néhány óráig fut, egy egyórás átállás aránya már nagyon magas. Egy hosszú tömegtermelési kampánynál ugyanez a veszteség kevésbé jelentős. A megfelelő automatizálási szint tehát mindig összefügg a sorozatnagysággal és a termékváltások gyakoriságával.
Az első lépés: bontsuk fel az átállást
A termékváltás javítása előtt érdemes pontosan megmérni a jelenlegi folyamatot. Gyakran kiderül, hogy nem maga a mechanikai átállítás tart sokáig, hanem az utána következő finombeállítás. Az új termék már a gépen van, de több próbálkozás szükséges a megfogó, érzékelő vagy pozíció megfelelő beállításához. Ez időveszteséget és selejtet is okozhat.
A vizsgálat során célszerű külön kezelni:
- a gép leállása mellett végzett feladatokat;
- az előző termelés közben előkészíthető műveleteket;
- a kézi beállításokat;
- a programozható pozíciókat;
- a megfogócserét;
- az ellenőrzést és próbatermelést.
Már azzal is jelentős idő nyerhető, ha egyes előkészítő műveletek nem az álló gépen történnek. Nem minden javuláshoz szükséges új technológia.
Programozható pozicionálás a kézi átállítás helyett
Ha egy vezetőt, ütközőt vagy munkadarabpozíciót minden termékváltásnál kézzel kell beállítani, az nemcsak időt vesz igénybe, hanem pontatlanságot is okozhat. Programozható pozicionálással az új helyzet receptúrából automatikusan felvehető. A kezelő kiválasztja az adott terméket, a rendszer pedig a szükséges tengelyeket a megfelelő pozícióba mozgatja. Ezzel csökkenhet az átállítási idő és a beállítási hiba.
A lineáris és mozgástechnológiai rendszerek ilyen környezetben nem egyszerűen mozgatási feladatot végeznek. A megfelelő aktuátor és vezérlés lehetővé teheti, hogy ugyanaz a gép több termékméretet vagy pozíciót kezeljen mechanikai átszerelés nélkül. A rugalmasságot azonban előre definiált termékcsaládra célszerű méretezni. Egy minden elképzelhető terméket kezelő konstrukció gyakran szükségtelenül drága és összetett.
A megfogó gyakran meghatározza a cella rugalmasságát
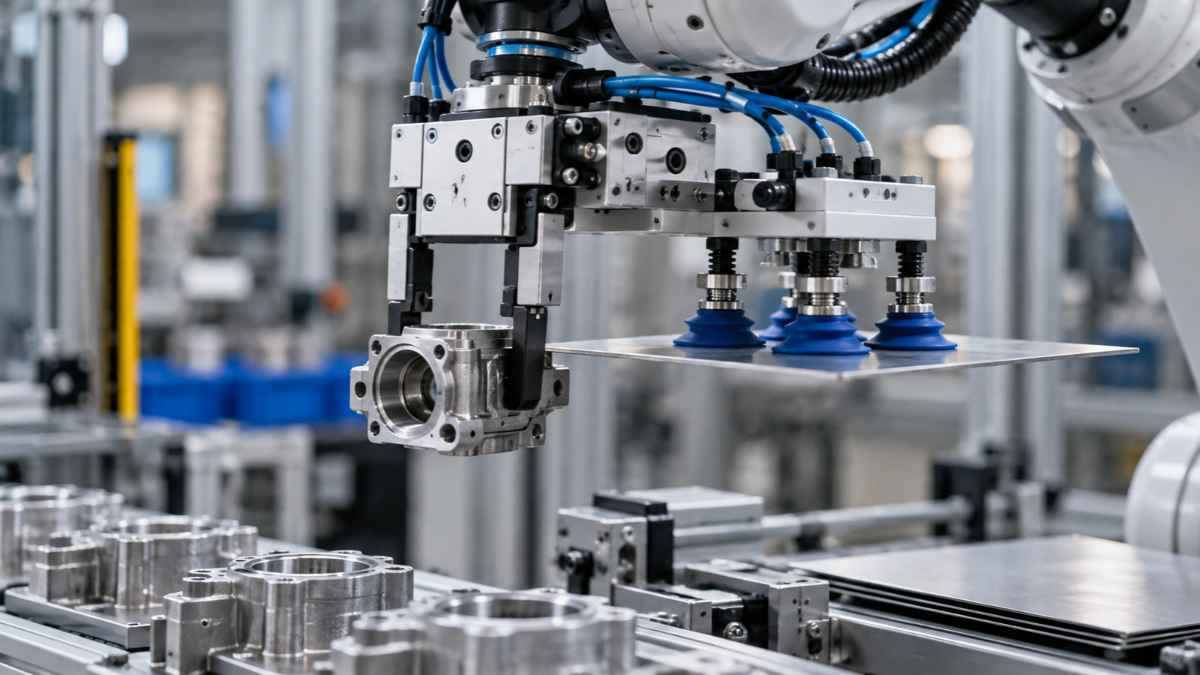
Egy robot mozgását programból könnyű megváltoztatni. A fizikai kapcsolatot azonban továbbra is a megfogó teremti meg a munkadarabbal. Ha minden termékváltozathoz teljes megfogócserére van szükség, az automatizálási rendszer rugalmassága erősen korlátozott lesz. Emiatt a rugalmas megfogástechnika kulcsszerepet játszik a gyakori termékváltásnál.
Vákuumos alkalmazásoknál különösen számít a munkadarab felülete, porozitása, geometriája és mérete. A vákuumos megfogás ipari automatizálásban ezek alapján választható meg megfelelően, de rugalmas gyártásnál további követelmény, hogy ugyanaz a rendszer több termékváltozatot is kezeljen. Ilyen esetben moduláris vagy több zónára osztott megfogórendszer is szóba kerülhet. A cél a fizikai átszerelések számának csökkentése.
Mikor előnyös a robot?
Robot alkalmazása akkor különösen érdekes, amikor a termékváltozatok eltérő mozgáspályát, pozíciót vagy megfogási pontot igényelnek. Egy fix mechanizmus ilyen esetben sok átszerelést kívánhat, míg a robot programból alkalmazkodhat. Ettől azonban még nem válik automatikusan rugalmassá a teljes cella. A megfogónak, adagolásnak, érzékelésnek és környezetnek ugyanúgy követnie kell a termékváltozást.
A robotizáció értéke ezért nem önmagában a robot jelenlétében van. A rugalmasság akkor jön létre, ha a robot programozhatósága valóban csökkenti a mechanikai átállások számát. Egy egyszerű, mindig azonos pályát végző feladathoz viszont lehet, hogy pneumatikus vagy lineáris rendszer gazdaságosabb. A technológiát mindig a feladatból kell levezetni.
Automatikus termékazonosítás
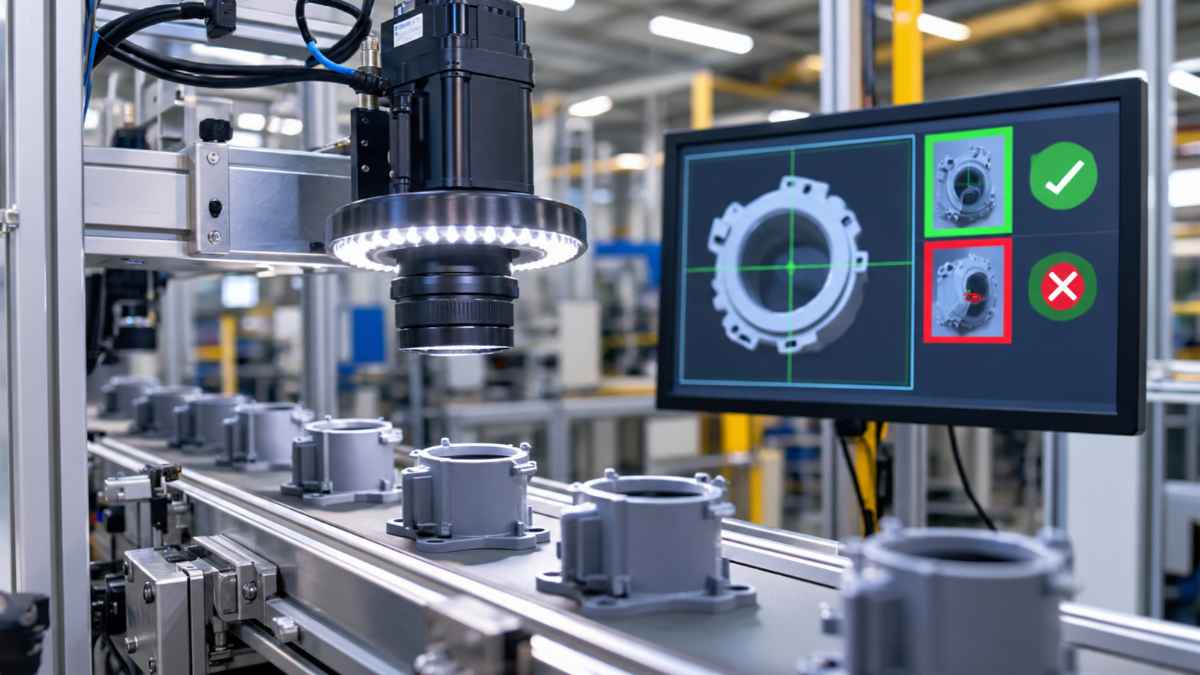
A rugalmas gyártás következő szintje, amikor a gép maga ismeri fel, melyik termékváltozat érkezett. Ez megoldható vonalkóddal, RFID-val, érzékelőkkel vagy gépi látással. Az azonosítás után a vezérlés automatikusan betöltheti a megfelelő receptúrát, pozíciókat és robotprogramot. Ezzel csökkenthető a kezelői tévesztés és az átálláshoz szükséges manuális lépések száma.
Az intelligens gyártási rendszerek egyre inkább arra épülnek, hogy a fizikai folyamat állapotát a vezérlés valós időben ismerje. Ehhez azonban nem minden esetben szükséges bonyolult mesterséges intelligencia. Sok üzemi feladatnál egy egyszerű kód vagy jól megválasztott érzékelő stabilabb és olcsóbb megoldás lehet. A technológiai komplexitásnak mindig arányban kell állnia a feladat értékével.
Mikor indokolt mesterséges intelligencia?
Vannak olyan változó környezetek, ahol a munkadarab pozíciója vagy megjelenése nem írható le egyszerű szabályokkal. Ilyenkor a gépi látás és a fizikai AI ipari alkalmazása új lehetőségeket adhat a robot számára. Például ömlesztett vagy véletlenszerűen elhelyezett tárgyak felismerésénél a klasszikus fix koordinátás megközelítés korlátozott lehet. Az AI azonban nem univerzális megoldás minden átállási problémára.
Ha egy terméket megbízhatóan azonosíthat egy egyszerű induktív vagy optikai érzékelő, nincs üzleti indok arra, hogy komplex képfeldolgozó rendszert építsünk. A rugalmas automatizálás egyik alapelve ezért a megfelelő technológiai szint kiválasztása. Nem a legmodernebb megoldás a legjobb, hanem az, amelyik a feladatot megbízhatóan és gazdaságosan teljesíti.
Mikor éri meg automatizálni az átállást?
Az átállítás automatizálása elsősorban a gyakoriságtól függ. Egy évente néhányszor módosított gépnél egy jól kialakított mechanikus gyorsállítás teljesen megfelelő lehet. Ha viszont naponta több termékváltás történik, már néhány perc megtakarítás is jelentős éves eredményt adhat. A döntéshez ezért célszerű tényleges éves adatot számítani.
Hasznos kérdések:
- hány átállás történik naponta vagy hetente;
- mennyi a jelenlegi átlagos átállási idő;
- hány dolgozó vesz részt benne;
- mennyi selejt keletkezik újraindításkor;
- mennyi idő telik el az első megfelelő termékig;
- milyen gyakran történik beállítási hiba;
- mennyibe kerül egy óra gépállás.
Ha ezek az adatok rendelkezésre állnak, sokkal könnyebben számítható az automatizálás várható megtérülése.
Nem minden átállást kell teljesen automatizálni
A teljes automatizálás látványos, de nem mindig gazdaságos. Egy jól kialakított kézi gyorscserés megfogó például olcsóbb és egyszerűbb lehet, mint egy automatikus szerszámcserélő. Ha a váltás csak naponta egyszer történik, a néhány perces manuális feladat elfogadható kompromisszum lehet. Ha viszont minden órában cserélni kell, ugyanaz a megoldás már jelentős időveszteséget okozhat.
A cél ezért nem az automatizálási szint maximalizálása. A cél az optimális egyensúly a beruházási költség, átállási idő, karbantarthatóság és szükséges rugalmasság között. A túl bonyolult rendszer új hibaforrásokat is teremthet. A megbízhatóság B2B gyártási környezetben sokszor fontosabb, mint a technológiai látványosság.
Hogyan érdemes elindítani egy rugalmas automatizálási projektet?
Elsőként nem gépet vagy robotot érdemes választani, hanem adatot gyűjteni a jelenlegi folyamatról. Meg kell mérni az átállás idejét, azonosítani kell a manuális lépéseket és meg kell keresni azokat a pontokat, amelyek a legtöbb várakozást okozzák. Ezután különválaszthatók a szervezési és a műszaki problémák. Egy rosszul előkészített szerszámcsere például nem biztos, hogy automatizálási kérdés.
A folyamat elemzésénél érdemes az alábbi logikát követni:
- mérés;
- részfolyamatokra bontás;
- veszteségek rangsorolása;
- manuális és automatikus lépések szétválasztása;
- műszaki alternatívák összehasonlítása;
- megtérülés számítása;
- csak ezután technológiaválasztás.
Ez a sorrend segít elkerülni a túlméretezett fejlesztéseket.
A rugalmasságnak gazdasági értéket kell teremtenie
Egy rugalmasabb rendszer általában összetettebb és drágább, mint egyetlen termékre optimalizált célgép. Ennek csak akkor van értelme, ha a termékpaletta és a gyártási modell valóban kihasználja ezt a képességet. Nagy sorozatoknál továbbra is a dedikált gép adhatja a legjobb ciklusidőt. Kis és közepes sorozatoknál viszont a gyors átállás összességében nagyobb termelékenységet eredményezhet.
A K+V Automatika termékportfóliójában a pneumatika, vákuumtechnika, lineáris és mozgástechnológia, valamint az ipari robotika olyan területek, amelyek egy rugalmas automatizálási rendszerben gyakran egymásra épülnek. A megfelelő megoldás ezért ritkán egyetlen alkatrész kiválasztásából áll. A teljes gyártási folyamatot, munkadarabot és várható termékváltozatokat együtt kell vizsgálni.
Gyakran ismételt kérdések a rugalmas gyártásról
Mit jelent a rugalmas automatizálás?
A rugalmas automatizálás olyan gépet vagy gyártócellát jelent, amely több meghatározott termékváltozathoz képes alkalmazkodni. Ez történhet programváltással, automatikus pozicionálással vagy moduláris megfogórendszerrel. Nem feltétlenül kell minden átállási lépésnek automatikusnak lennie. A cél a hosszú mechanikai átszerelések és bizonytalan kézi beállítások csökkentése. A flexibilitás mértékét mindig a tényleges termékportfólióhoz kell igazítani.
Mi az a high-mix, low-volume gyártás?
Olyan termelési modell, ahol sokféle termékváltozat készül kisebb sorozatokban. Emiatt az átállási idő aránya nagyobb a teljes rendelkezésre álló gyártási időn belül. A rendszernek ezért nemcsak gyorsan kell termelnie, hanem gyorsan át is kell állnia. Programozható automatizálás segíthet a mechanikai beállítások számának csökkentésében. A gazdaságos megoldás azonban mindig az adott termékmixből vezethető le.
Hogyan csökkenthető a termékváltási idő?
Elsőként fel kell bontani az átállást külön lépésekre, és meg kell mérni azok időigényét. Ezután meghatározható, mely műveletek automatizálhatók, illetve melyeket lehet az előző gyártási sorozat futása közben előkészíteni. Programozható pozicionálás, gyorscserés megfogók és automatikus termékazonosítás jelentős időt takaríthat meg. Fontos az első megfelelő termék elkészüléséhez szükséges idő csökkentése is. Az átállási projektet ezért nem csupán mechanikai átszerelésként kell kezelni.
Kell-e robot a rugalmas gyártáshoz?
Nem minden esetben. Robot akkor indokolt, ha a munkadarabok eltérő mozgáspályát vagy sokféle kezelési pozíciót igényelnek. Egyszerűbb feladatnál lineáris tengely vagy pneumatikus rendszer gazdaságosabb lehet. A robot programozhatósága önmagában nem garantálja a rugalmasságot, ha például a megfogó továbbra is csak egyetlen terméket képes kezelni. A teljes cellának együtt kell alkalmazkodnia a termékváltozáshoz.
Mikor éri meg automatizálni a termékváltást?
Akkor, ha az átállás gyakran ismétlődik, jelentős gépállást okoz vagy sok emberi beállítást igényel. Az éves megtakarítás a termékváltások számából és az egy átállással nyerhető időből becsülhető. Érdemes figyelembe venni az újraindítási selejtet és az operátori munkaidőt is. Ritka átállásoknál egy egyszerű manuális rendszer gazdaságosabb lehet. A döntést mindig megtérülési számításnak kell alátámasztania.
Összegzés
A kis szériás és sokféle terméket kezelő gyártásban a rugalmasság már önálló versenyképességi tényező. Nem feltétlenül az a legjobb gép, amely egyetlen terméket a lehető leggyorsabban gyártja, hanem az, amely a teljes termékmixet a legkisebb összesített veszteséggel képes kezelni. Ehhez gyakran nem teljes gépcsere, hanem néhány kritikus terület – például megfogás, pozicionálás vagy érzékelés – megfelelő automatizálása szükséges.
A K+V Automatika Kft. pneumatikai, vákuumtechnikai, mozgástechnikai és robotikai megoldásokat egyaránt alkalmaz ipari automatizálási környezetben. Ha egy meglévő gyártócella termékváltásának gyorsítása vagy több terméktípus kezelésére történő átalakítása a cél, a konkrét műszaki feladat a K+V Automatika szakembereivel egyeztethető.